تنظیم کننده گاز استیلن AR-02 یک دستگاه کنترل فشار است که برای استفاده با گاز استیلن طراحی شده است...
See Details
 ENG
نحوه استفاده از مشعل استیلن: راه اندازی ایمن، روشنایی، برش و خاموش شدن
اخبار صنعت-یک مشعل استیلن میتواند فولاد را جوش، لحیم، حرارت، خم و برش دهد و همه این کارها را با شعلهای که به حدود ۳۱۰۰ درجه سانتیگراد میرسد انجام میدهد. ترکیبی از تطبیق پذیری و قدرت خام دقیقاً به همین دلیل است که این ابزار شایسته کمی احترام است. خبر خوب این است که استفاده ایمن از یکی یک روال ثابت است: تجهیزات را بررسی کنید، فشارها را تنظیم کنید، روشن کنید، تنظیم کنید، کار کنید و به ترتیب درست خاموش کنید.
ما سالها صرف ساختن تنظیمکنندههای فشار گاز برای جوشکاری و برش کردهایم، و بیشتر مشکلاتی که مردم برای ما توصیف میکنند مدتها قبل از روشن شدن شعله شروع میشوند. بنابراین در اینجا نسخه عملی آن مکالمه است، از سیلندر تا خاموش شدن.
چگونه یک مشعل اکسی استیلن کار می کند
مشعل اکسی استیلن استیلن (C2H2) را در اکسیژن خالص به جای هوا می سوزاند. استیلن را در هوا بسوزانید و شعله ای تنبل و زرد رنگ خواهید داشت. اکسیژن اضافی را به آن بدهید و گرما به صورت مخروط فشرده ای متمرکز می شود که در عرض چند ثانیه فولاد را ذوب می کند. این کل ترفند پشت ابزار است.
خود کیت ساده است: دو سیلندر، دو رگولاتور، دو شیلنگ، یک دسته مشعل، و یک نوک جوش یا یک اتصال برش. سیلندر استیلن تقریباً 250 psi شارژ می شود و با یک توده متخلخل آغشته به استون پر می شود، زیرا استیلن تحت فشار ناپایدار است. یک سیلندر اکسیژن حدود 2200 psi را نگه می دارد. بدنه مشعل دو گاز را در نوک آن مخلوط می کند.
یک اتصال برش یک کانال دیگر اضافه می کند: یک جت اکسیژن خالص که با اهرم کار می کند که از فولاد از پیش گرم شده عبور می کند. در جوشکاری و گرمایش از شعله به تنهایی استفاده می شود. برش از شعله به علاوه آن جت اکسیژن استفاده می کند.
تنظیم قبل از اینکه هر چیزی را روشن کنید
ابتدا سیلندرها
- هر دو سیلندر را به صورت عمودی قرار دهید و آنها را با زنجیر یا تسمه به گاری یا دیوار ببندید.
- آنها را از گرما، جرقه و چربی دور نگه دارید و در جایی با جریان هوا کار کنید.
- اتصالات استیلن رزوه چپ و اتصالات اکسیژن رزوه راست می باشد. اگر یک مهره با شما می جنگد، شما یک مهره اشتباه دارید.
- هرگز روغن یا گریس را در نزدیکی اتصالات اکسیژن قرار ندهید. تحت فشار، گریس به اضافه اکسیژن آتشی است که منتظر بهانه است.
تنظیم کننده ها تصمیم می گیرند که شعله چگونه رفتار کند
تقریباً هر شکایتی در مورد یک شعله سرگردان، یک سنج خزنده یا یک مشعل که تنظیم را حفظ نمی کند، به تنظیم کننده بازمی گردد. وظیفه آن این است که فشار سیلندر بالا را بگیرد و فشار کاری ثابتی را هنگام پایین کشیدن گاز حفظ کند، که در شروع سیلندر آسان است و زمانی که تقریبا خالی است بسیار سخت تر است.
دو قانون به ویژه برای استیلن مهم است. فشار تحویل هرگز نباید از 15 psi، تقریباً یک بار تجاوز کند، زیرا بالاتر از آن استیلن در داخل شلنگ یا رگلاتور واقعاً خطرناک می شود. و هرگز گاز را سریعتر از حدود یک هفتم محتویات سیلندر در ساعت نکشید، زیرا استون برای آزاد کردن گاز به زمان نیاز دارد. اگر کاری به جریان بیشتر نیاز دارد، به جای افزایش فشار، دو سیلندر را منیفوله کنید.
اگر مطمئن نیستید که کدام مدل با اندازه نوک و کشش گاز شما مناسب است، راهنمای ما در مورد آن است انتخاب تنظیم کننده فشار استیلن مناسب از تفاوت های عملی عبور می کند.
 تنظیم کننده فشار استیلن AR-56 با پایداری بالا برای جوش و برش برای جوشکارانی که یک تنظیم کننده را بر اساس اندازه نوک و کشش گاز انتخاب می کنند، کنترل فشار پایدار، ورودی G5/8 اینچی و نسخه های تمام مسی یا اقتصادی را فراهم می کند. مشاهده محصول →
شیلنگ ها، شیرهای بازرسی و فلاش بک برقگیرها
از شلنگ قرمز برای استیلن و سبز یا مشکی برای اکسیژن استفاده کنید و هرگز آنها را تعویض نکنید. شیلنگ ها را تا جایی که کار اجازه می دهد کوتاه نگه دارید، از آنها در برابر ترافیک داغ فلزی و پا محافظت کنید و هر شیلنگ سوخته، ترک خورده یا صاف را جایگزین کنید. در خروجی رگلاتور یک فلاش بک و یک سوپاپ برگشت نصب کنید. آنها هزینه بسیار کمی دارند و قطعاتی هستند که جلوی بازگشت شعله به داخل سیلندر را می گیرند.
روشن کردن و تنظیم شعله
نظم مهم است و همیشه یکسان است.
- قبل از باز کردن هر شیر سیلندر، هر دو پیچ تنظیم رگلاتور را تا زمانی که آزادانه بچرخند باز کنید.
- شیر سیلندر استیلن را حدود یک چهارم دور باز کنید. هرگز نباید بیش از یک و نیم دور باز شود، بنابراین در مواقع اضطراری می توان آن را به سرعت بسته کرد.
- دریچه سیلندر اکسیژن را ابتدا به آرامی و سپس کاملاً باز کنید تا گیج فشار بالا به جای کوبیدن ته نشین شود.
- تنظیم کننده استیلن را بسته به اندازه نوک آن نزدیک به 5 psi و اکسیژن را بین 5 تا 10 psi تنظیم کنید. هنگامی که گاز در مشعل جریان دارد تنظیم کنید.
- شیر مشعل استیلن را حدود یک ربع دور باز کنید و گاز را با ضربه گیر روشن کنید. یک کبریت دست شما را خیلی به نوک آن نزدیک می کند.
- استیلن را زیاد کنید تا شعله دود نکند و مخروط داخلی آن شفاف شود.
- به آرامی دریچه مشعل اکسیژن را باز کنید تا شعله تیز شود و قسمت پر از بین برود. این یک شعله خنثی است.
- قبل از شروع کار فشارها را دوباره بررسی کنید و یک بار دیگر تنظیم کنید.
خواندن شعله
هنگامی که می توانید شعله را نامگذاری کنید، تنظیم آن چند ثانیه طول می کشد.
| شعله | به نظر می رسد | استفاده معمولی |
|---|---|---|
| کربورسازی | یک پر بلند فراتر از مخروط داخلی؛ نرم و پرپشت | جوشکاری آلومینیوم، مقداری لحیم کاری و سختی کار |
| خنثی | پر به یک مخروط داخلی ترد ادغام شد. حدود 3100 درجه سانتیگراد | بیشتر جوشکاری، گرمایش و خمش |
| اکسید کننده | پر رفته، مخروط داخلی کوتاهتر، نت خش خش | برش کاری و مقداری برنج کاری |
برش با مشعل
برش پیش گرم کردن به علاوه یک جت اکسیژن است. با شعله اکسید کننده شروع کنید، نوک آن را چند میلی متر بالاتر از صفحه نگه دارید و اجازه دهید قبل از گرم شدن یک نقطه کوچک به رنگ نارنجی روشن، نه سفید، به این معنی است که فولاد را بیش از حد گرم می کنید. اهرم اکسیژن را فشار دهید، مراقب اولین بارندگی جرقه باشید، سپس به طور پیوسته در طول خط حرکت کنید.
سرعت حرکت ثابت و یک زاویه کشش جزئی را حفظ کنید و نوک آن را چند درجه در جهت حرکت کج کنید. صفحه نازک پاداش سرعت. صفحه ضخیم پاداش صبر و یک نوک بزرگتر است. بخشهای سنگین مقدار زیادی استیلن میکشند، و این جایی است که یک تنظیمکننده جریان بزرگ از پایین آمدن فشار کاری در نیمه راه برش جلوگیری میکند. فشار ثابت به معنای یک خط ثابت است.
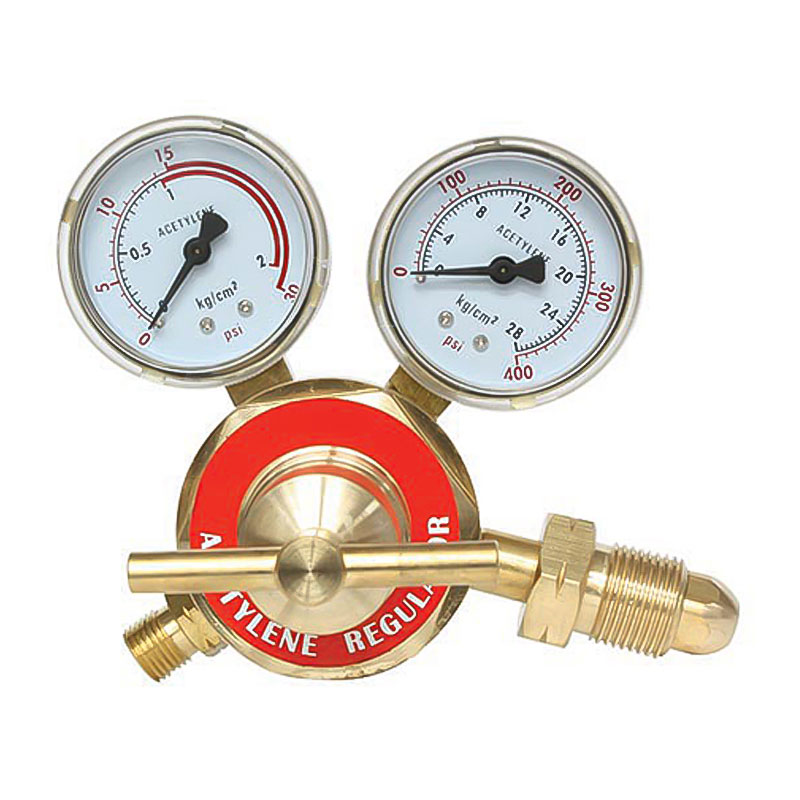 تنظیم کننده استیلن صنعتی جریان بزرگ AR-66 برای برش های سنگین این دستگاه برای برش مداوم با کشش بالا و بخش های سنگین ساخته شده است، خروجی قابل تنظیم، ورودی G5/8 اینچی و نسخه های تمام مسی یا اقتصادی را ارائه می دهد. مشاهده محصول →
اگر برش مواد ضخیم بخشی از کار روزانه شماست، بهتر است مدل هایی را که برای عملکرد مداوم و با کشش بالا ساخته شده اند مقایسه کنید. می توانید مرور کنید تنظیم کننده فشار استیلن با محدوده جریان و فشار تا ببینید که چگونه آنها متفاوت هستند.
خاموش شدن به ترتیب صحیح
بیشتر بدبختیها با این ابزارها در پایان کار اتفاق میافتد، زمانی که توجه از قبل به سمت جلو حرکت کرده است. سی ثانیه وقت بگذارید و آن را به درستی انجام دهید.
- ابتدا دریچه مشعل استیلن و سپس دریچه مشعل اکسیژن را ببندید.
- هر دو سوپاپ سیلندر را ببندید.
- دریچه های مشعل را یکی یکی باز کنید تا فشار از شیلنگ ها و رگلاتورها خارج شود، سپس دوباره آنها را ببندید.
- هر دو پیچ تنظیم کننده رگولاتور را باز کنید تا در انباری شل بنشینند.
- اگر مشعل بدون مراقبت می ماند، شلنگ ها را کاملا تخلیه کنید. گاز باقی مانده در شیلنگ زیر آفتاب گرم منبسط می شود.
اشتباهاتی که اغلب می بینیم
- برای شعله بزرگتر به جای تغییر نوک یا منیفولد، تنظیم کننده استیلن را از 15 psi عبور دهید.
- شیر سیلندر استیلن را تا آخر باز کنید، بنابراین نمی توان آن را به سرعت بسته کرد.
- استفاده از گریس یا چسب بر روی اتصالات یا شکار نشتی با شعله به جای آب صابون.
- رد شدن از برقگیرهای فلاش بک زیرا به نظر می رسید مشعل بدون آنها خوب کار می کند.
- ترک کردن شیلنگ ها در یک شب در کارگاهی که ممکن است دریچه را باز کند.
مراقبت از تنظیم کننده و مشعل
رگولاتورها ابزار دقیقی هستند که در یک محیط کثیف زندگی می کنند، بنابراین کمی مراقبت بسیار مفید است. مشعل را با دریچههای بسته و پیچهای تنظیم عقب نگه دارید، نکات را با فایلهای صحیح تمیز نگه دارید و هرگز از رگولاتوری که ضربه محکمی خورده یا گیجهای آن شکسته است استفاده نکنید. صندلی داخلی ممکن است آسیب ببیند حتی زمانی که نمای بیرونی خوب به نظر می رسد.
هنگامی که مشعل هر روز استفاده می شود، یک رگولاتور صنعتی بادوام دو بار جای خود را به دست می آورد: یک بار در تنظیمات ثابت شعله، و بار دیگر در سال هایی که در سرویس سپری می کند. هر اتصالی که دارای خوردگی است را تعویض کنید و شیلنگ ها را طبق برنامه بازنشسته کنید نه اینکه منتظر بمانید تا یکی از آنها در یک کار خراب شود.
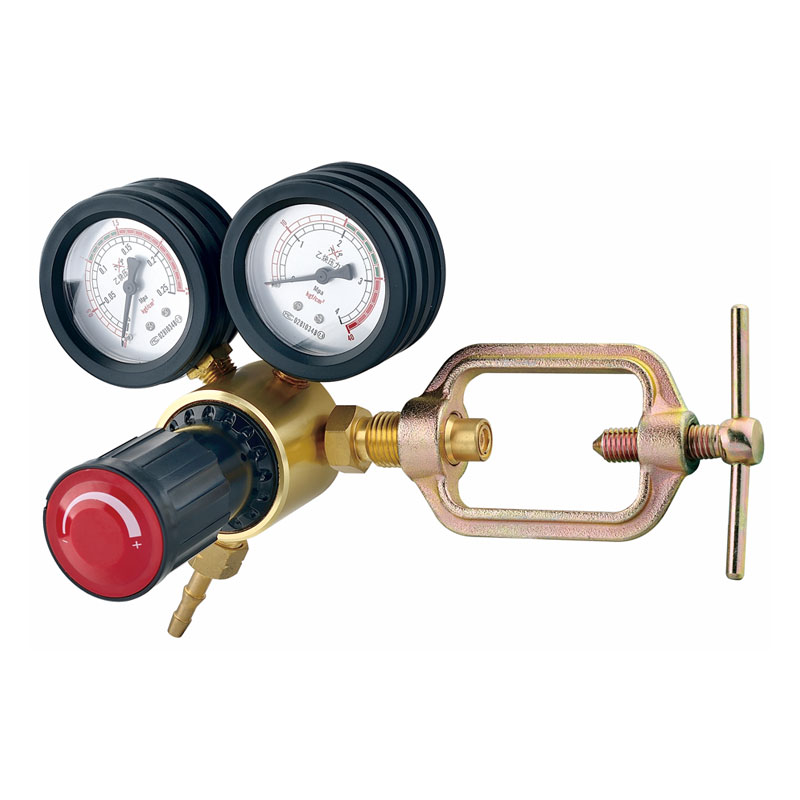 تنظیم کننده استیلن صنعتی بادوام AR-17 برای جوشکاری و برش روزانه برای جوشکاری و برش صنعتی روزانه، از تامین پایدار استیلن طولانی مدت با جریان صاف، آب بندی مطمئن و گزینه های تمام مسی یا اقتصادی پشتیبانی می کند. مشاهده محصول →
یادگیری استفاده از مشعل استیلن در واقع یادگیری یک روال است: تجهیزات بررسی شده، فشار تنظیم شده، شعله تنظیم شده، کار انجام شده، همه چیز خاموش و خون ریزی می شود. این دستور را هر بار دنبال کنید و این ابزار به جای آن چیزی که نگران آن هستید به یکی از مفیدترین چیزها در فروشگاه شما تبدیل می شود.
اگر در مورد تطبیق رگولاتور با مشعل و گاز خود سؤالی دارید، تیم ما همیشه خوشحال است که در مورد جزئیات صحبت کند. این بخش از کار همان چیزی است که ما بهتر می دانیم.
محصولات مرتبط
-

-

رگولاتور LPG همه منظوره LR-06 یک دستگاه مدیریت فشار است که برای رفع نیازهای کاربردهای مختلف گاز ط...
See Details -

تنظیم کننده آرگون جوش صنعتی ArR-192 یک دستگاه تنظیم فشار است که به طور خاص برای پاسخگویی به نیازه...
See Details -

رگولاتور آرگون صنعتی سنگین AT-15 می تواند گاز آرگون فشار بالا را از سیلندرها تا 25 مگاپاسکال به ط...
See Details -

تنظیم کننده دی اکسید کربن با فشار بالا JTR-01 دستگاهی است که برای کاربردهایی طراحی شده است که نیا...
See Details -

تنظیم کننده گاز دی اکسید کربن با دقت بالا JTR-01A برای کاربردهای حرفه ای که نیاز به کنترل دقیق گا...
See Details -

کنترل کننده جریان دی اکسید کربن جوش JTR-02A به طور خاص برای عملیات جوشکاری طراحی شده است. این محص...
See Details -

تنظیم کننده دی اکسید کربن همه منظوره JTR-03 یک دستگاه تنظیم فشار است که برای طیف وسیعی از کاربرده...
See Details

- درباره ما
- مشخصات شرکت
- نمایشگاه کارخانه
- افتخار و گواهینامه ها
- محصولات
- تنظیم کننده فشار برای جوش و برش
- تنظیم کننده فشار آکواریوم
- تنظیم کننده فشار آبجو و نوشیدنی
- کاهنده فشار خط لوله
- اطلاعات تماس
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- کد QR موبایل

