تنظیم کننده گاز استیلن AR-02 یک دستگاه کنترل فشار است که برای استفاده با گاز استیلن طراحی شده است...
See Details
 ENG
تنظیمات رگولاتور مشعل استیلن: راهنمای فشار کاری برای برش ایمن
اخبار صنعت-از پنج جوشکار بپرسید که چگونه تنظیم کننده استیلن را تنظیم می کنند، پنج پاسخ کمی متفاوت دریافت خواهید کرد، با این حال پنجره ایمن باریک تر از آن چیزی است که اکثر مردم انتظار دارند. استیلن یک گاز سوختی است که وقتی خیلی سخت فشرده شود ناپایدار می شود، بنابراین قسمت تحویل یک تنظیم کننده استیلن عمداً پایین نگه داشته می شود. در عمل این بدان معناست که هرگز فشار کاری را بالاتر از 15 psi (1 بار) قرار ندهید، با هر اندازه مشعل که کار می کنید.
همه چیزهای دیگر در تنظیمات از آن یک قانون پیروی می کنند. در زیر به آنچه که هر گیج واقعاً به شما میگوید، فشار کاری که مطابق با نکات معمول برش است، ترتیب صحیح عملیات در هنگام راهاندازی و عادات کوچکی که شعله را در تمام بعد از ظهر ثابت نگه میدارند، نگاه میکنیم. اینها یادداشت هایی است که ما هر هفته در کارخانه کنتور جوش Yuyao Hualong با مشتریان به اشتراک می گذاریم، جایی که از سال 2007 در حال ساخت تنظیم کننده های فشار بوده ایم.
آنچه دو گیج روی یک تنظیم کننده استیلن به شما می گویند
یک رگولاتور استاندارد استیلن دارای دو گیج است. گیج سمت سیلندر فشار کامل داخل بطری را نشان می دهد. روی یک سیلندر استیلن تازه پر شده معمولاً حدود 250 psi (حدود 17 بار) مینشیند و با خارج شدن گاز به طور پیوسته افت میکند.
گیج خروجی گیج کار است و معمولاً 0 تا 30 psi (0 تا 2 بار) مقیاس بندی می شود تا تنظیمات کوچک به راحتی قابل خواندن باشند. این عددی است که شما در واقع تعیین کرده اید. در اکثر رگولاتورها یک دسته T یا پیچ بزرگ آن را کنترل میکند: چرخش در جهت عقربههای ساعت فشار تحویل را افزایش میدهد و چرخش در خلاف جهت عقربههای ساعت آن را پایین میآورد. بین دو گیج، مجموعه صندلی و دیافراگم قرار دارد که کار واقعی را انجام می دهد و خروجی را ثابت نگه می دارد در حالی که فشار سیلندر پشت آن به آرامی کاهش می یابد.
چرا استیلن رفتار متفاوتی با اکسیژن دارد؟
سیلندرهای استیلن به سادگی با گاز آزاد پر نمی شوند. گاز در استون که در داخل یک توده متخلخل نگهداری می شود حل می شود که دو نتیجه عملی دارد. اولاً، فشار سیلندر یک شاخص قابل اعتماد برای میزان گاز باقیمانده نیست. دوم، گاز هرگز نباید سریعتر از تقریباً یک هفتم محتویات سیلندر در ساعت خارج شود، در غیر این صورت استون با گاز انجام می شود و به شلنگ، رگلاتور و مشعل ختم می شود.
اتصالات استیلن نیز از رزوه های سمت چپ استفاده می کند و شیلنگ سوخت در اکثر استانداردها قرمز است در حالی که اکسیژن سبز یا مشکی است. جهت رزوه از اکثر اتصالات متقاطع تصادفی جلوگیری می کند، اما شیلنگ همچنان باید با سرویس مطابقت داشته باشد. تنظیم کننده ای که برای اکسیژن ساخته شده است هرگز نباید به سمت استیلن چرخ دستی منتقل شود.
فشارهای کاری معمولی برای نکات برش معمولی
جدول زیر نقطه شروع یک مشعل برش دستی استاندارد مجهز به نوک برش دو تکه را نشان می دهد. فشار اکسیژن در اینجا به جریان اکسیژن برش اشاره دارد که با همان تنظیم کننده تنظیم شده و سپس در اهرم مشعل بریده می شود.
| اندازه نوک برش | ضخامت فولاد | فشار کاری استیلن | فشار کاری اکسیژن |
|---|---|---|---|
| 0 | تا 3 میلی متر (1/8 اینچ) | 3 psi (0.2 بار) | 20 تا 25 psi (1.4 تا 1.7 بار) |
| 1 | 3 تا 6 میلی متر (1/8 تا 1/4 اینچ) | 3 تا 5 psi | 25 تا 30 psi |
| 2 | 6 تا 12 میلی متر (1/4 تا 1/2 اینچ) | 4 تا 6 psi | 30 تا 35 psi |
| 3 | 12 تا 19 میلی متر (1/2 تا 3/4 اینچ) | 5 تا 8 psi | 35 تا 40 psi |
| 4 | 19 تا 32 میلی متر (3/4 تا 1-1/4 اینچ) | 8 تا 10 psi | 40 تا 45 psi |
| 5 و بالاتر | بیش از 32 میلی متر | 10 تا 12 psi | 45 تا 55 psi |
برای جوشکاری گازی به جای برش، هر دو طرف بسیار کمتر تنظیم میشوند، معمولاً 3 تا 5 psi استیلن و فشار اکسیژن مشابه بسته به اندازه نوک و ضخامت صفحه. سقف 15 psi در سمت استیلن همچنان اعمال می شود، و لازم به یادآوری است که یک نوک برش بزرگ به اکسیژن بیشتری نیاز دارد، نه استیلن بیشتر.
تنظیم رگولاتور استیلن، گام به گام
ترتیب عملیات به اندازه اعداد مهم است. از طریق دنباله زیر کار کنید و تنظیم کننده به ندرت شما را به دردسر می اندازد.
- ابتدا تجهیزات را بررسی کنید: شیلنگهای فاقد ترک و سوختگی، فلاشبکگیرهای نصب شده در خروجیهای رگلاتور، نوک مناسب برای کار، و یک فندک در دسترس.
- هر دو پیچ تنظیم کننده را در خلاف جهت عقربه های ساعت بچرخانید تا آزادانه بچرخند. رگولاتوری که قبلاً در آن پیچیده شده است، در لحظه ای که دریچه سیلندر باز می شود، فشار کامل را به شلنگ وارد می کند.
- به یک طرف بایستید و شیر سیلندر استیلن را برای مدت کوتاهی بشکنید تا گرد و غبار خارج شود، سپس دوباره آن را ببندید.
- رگولاتور را نصب کنید و مهره اتصال را با آچار محکم کنید. اتصالات استیلن دارای رزوه سمت چپ هستند، بنابراین مهره در خلاف جهت عقربه های ساعت سفت می شود. محکم کافی است؛ مجبورش نکن
- شیر سیلندر استیلن را به آرامی باز کنید، بیش از یک و نیم دور نچرخید تا در مواقع اضطراری به سرعت آن را ببندید. ته نشین شدن گیج فشار بالا را تماشا کنید.
- پیچ تنظیم استیلن را به آرامی در جهت عقربه های ساعت بچرخانید تا زمانی که گیج تحویل به رقم نوک شما برسد. برای اکثر کارهای برشی این مقدار بین 3 تا 10 psi است و هرگز نباید از 15 psi عبور کند.
- شیر سیلندر اکسیژن را کاملا باز کنید، سپس فشار اکسیژن رسانی را به همین ترتیب تنظیم کنید.
- قبل از نصب مشعل، هر شیلنگ را جداگانه برای یک یا دو ثانیه تمیز کنید تا هر گونه گاز مخلوط پاک شود.
- ابتدا استیلن را روشن کنید، به تدریج اکسیژن را اضافه کنید و قبل از شروع برش، شعله را متعادل کنید.
- هنگامی که کار تمام شد، شیرهای مشعل و سپس شیرهای سیلندر را ببندید، سپس دریچه های مشعل را باز کنید تا خطوط تخلیه شود. در نهایت هر دو پیچ تنظیم را باز کنید تا دیافراگم ها استراحت کنند.
خواندن شعله هنگامی که گیج ها تنظیم می شوند
سنج ها شما را نزدیک می کنند. شعله به شما می گوید که آیا تنظیم درست است یا خیر. تنظیم کننده استیلن که به درستی تنظیم شده است، شعله ثابتی تولید می کند که تکان نمی خورد و صدای خش خش نمی کند، با یک مخروط داخلی تمیز می توانید به فلز پایین بیاورید. اگر شعله همچنان به حرکت در می آید یا لبه بریده شروع به کشیدن می کند، پاسخ معمولاً یک تنظیم تحویل کوچک به جای تنظیم بزرگ است.
مشکل فشار خزنده
رگولاتوری که به آرامی فشار تحویل را با دریچه مشعل بسته ایجاد می کند دارای نشیمنگاه نشتی یا دریچه کثیف است. این خزش یک مشکل تنظیم نیست و نمی توان آن را در دسته تنظیم کرد. استفاده از رگولاتور را متوقف کنید و آن را تعمیر کنید. همین امر در مورد رگولاتوری که دیافراگم آن با افزایش سن سفت شده است و دیگر خروجی ثابتی ندارد.
همچنین به بررسی مجدد قرائت استیلن در نیمه راه از طریق یک برش طولانی کمک می کند. با خالی شدن سیلندر، فشار سیلندر کاهش مییابد و خروجی میتواند کمی در واحد تک مرحلهای جابجا شود. لمس سریع پیچ تنظیم آن را بازیابی می کند.
اشتباهاتی که باعث بیشتر مشکلات تنظیم می شود
- تنظیم استیلن بالای 15 psi. هیچ شغلی وجود ندارد که به آن نیاز داشته باشد و خطر واقعی است.
- ترک پیچ تنظیم قبل از باز کردن دریچه سیلندر که به دیافراگم و شیلنگ ضربه وارد می کند.
- قضاوت در مورد کار تنها بر اساس سنج و نادیده گرفتن شعله ای که به وضوح اکسید کننده یا کربوه کننده است.
- کشیدن گاز سریعتر از حدود یک هفتم محتویات سیلندر در ساعت.
- اختلاط شیلنگها بین گاز سوخت و اکسیژن، یا انتقال رگولاتور از یک سرویس گاز به سرویس دیگر.
- سفت کردن بیش از حد مهره اتصال و آسیب رساندن به صندلی، که بدون توجه به اینکه چقدر با دقت فشار را تنظیم کنید، نشت می کند.
- نگه داشتن رگولاتور برای مدت طولانی پس از شروع خزش یا خواندن نامنظم.
انتخاب رگولاتوری که تنظیمات خود را حفظ کند
هنگامی که فشارهای مورد نیاز خود را بدانید، سؤال بعدی این است که کدام تنظیم کننده آنها را در یک شیفت کامل نگه می دارد. تنظیم کننده های تک مرحله ای جمع و جور هستند و سریع تنظیم می شوند، در حالی که مدل های دو مرحله ای هزینه بیشتری دارند اما سنگ خروجی را با خالی شدن سیلندر ثابت نگه می دارند. اگر هنوز گزینهها را بررسی میکنید، توجه داشته باشید نحوه انتخاب تنظیم کننده فشار استیلن مناسب تفاوت ها را با جزئیات بیشتری بررسی می کند.
برای برش و جوشکاری روزمره در یک کارگاه، یک رگولاتور استیلن با دقت بالا با یک سنج تحویل تمیز و قابل خواندن، تنظیمات روزمره را بسیار کمتر میکند. دقت در اینجا یک کلمه بازاریابی نیست. این بدان معناست که وقتی مشعل به طور مکرر باز و بسته می شود، پریز در جایی که شما آن را قرار داده اید می ماند.
 AR-03 تنظیم کننده استیلن با دقت بالا برای برش و جوشکاری کارگاهی یک تنظیم کننده استیلن پایدار برای برش و جوشکاری کارگاهی روزمره، با خروجی قابل تنظیم و گیج قابل خواندن برای تنظیمات مکرر مشعل. مشاهده محصول →
اگر کار شما در فضای باز یا در حیاط ساخت و ساز انجام می شود، یک بدنه تمام برنجی ارزش کمی هزینه اضافی را دارد. برنج در برابر ضربه ها، رطوبت و نوسانات دما که عمر محفظه رنگ شده یا آبکاری شده را کوتاه می کند، مقاومت می کند و در مسیر گاز پوسته پوسته نمی شود یا زنگ نمی زند.
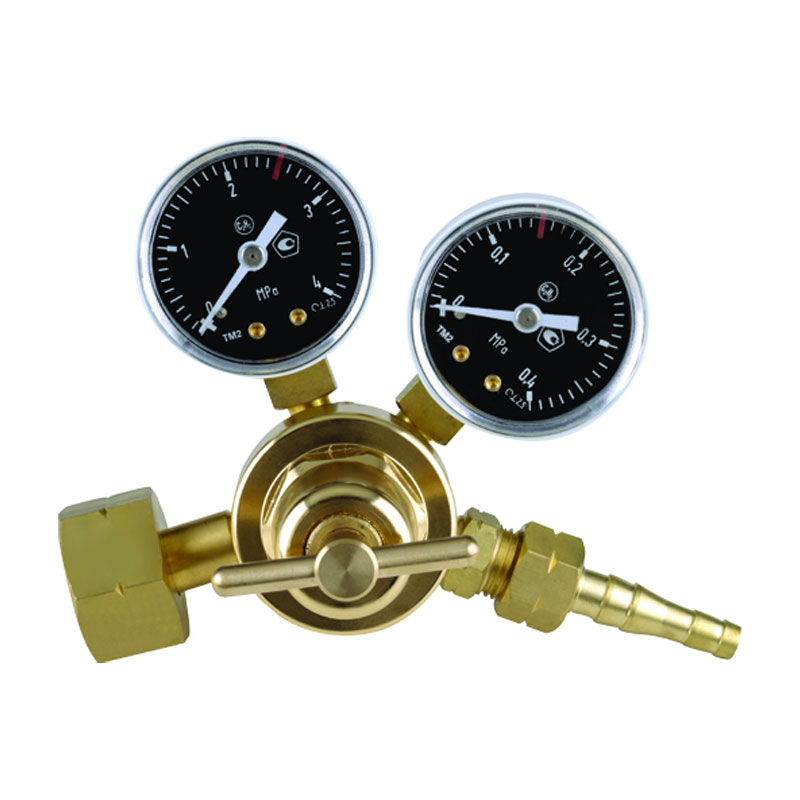 تنظیم کننده استیلن تمام برنجی AR-57 برای جوشکاری صنعتی سنگین یک رگولاتور صنعتی سنگین با بدنه تمام برنجی، مناسب برای جوشکاری و برش با شدت بالا در جایی که رطوبت، ضربه و استفاده مداوم دوام را می طلبد. مشاهده محصول →
برش صفحات سنگین و تولید طولانی مدت تقاضای متفاوتی را برای تنظیم کننده ایجاد می کند. یک مدل صنعتی با جریان بزرگ، تحویل را در حین برش مداوم ثابت نگه می دارد، بنابراین شعله از اولین برش صبح تا آخرین برش ثابت می ماند.
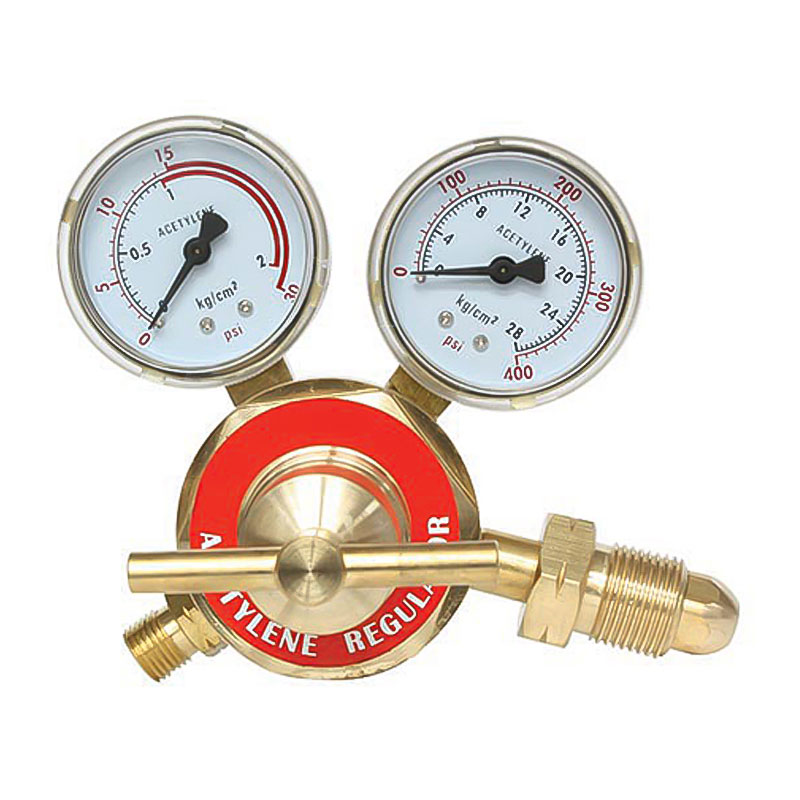 تنظیم کننده استیلن صنعتی AR-66 جریان بزرگ برای برش مداوم یک تنظیمکننده صنعتی با جریان بزرگ برای دورههای تولید طولانی، که به پایدار ماندن تحویل از طریق برش مداوم در هنگام تطبیق با گاز، نوک و چرخه کار کمک میکند. مشاهده محصول →
هر سبکی که برای نیمکت شما مناسب است، به خاطر داشته باشید که تنظیمات تنها زمانی قابل اعتماد هستند که رگولاتور با گاز، نوک و چرخه کار مطابقت داشته باشد.
تنظیمات رگولاتور یکی از آن مهارتهایی است که تا زمانی که منطق کلیک نکند پیچیده به نظر میرسد: سمت استیلن را پایین نگه دارید، اکسیژن را مطابق با نوک تنظیم کنید، شروع به کار را به ترتیب درست انجام دهید و اجازه دهید شعله کاری را که انجام دادهاید تأیید کند. اگر میخواهید مدلها را با هم مقایسه کنید یا در مورد فشارها برای مشعل و مواد خاص صحبت کنید، به طیف وسیع ما نگاهی بیندازید. تنظیم کننده فشار استیلن یا جزئیات تنظیمات خود را برای ما ارسال کنید. پس از تقریباً دو دهه از ساخت این ابزار، ما همیشه خوشحال هستیم که از جنبه عملی کنترل فشار صحبت کنیم.
محصولات مرتبط
-

-

رگولاتور LPG همه منظوره LR-06 یک دستگاه مدیریت فشار است که برای رفع نیازهای کاربردهای مختلف گاز ط...
See Details -

تنظیم کننده آرگون جوش صنعتی ArR-192 یک دستگاه تنظیم فشار است که به طور خاص برای پاسخگویی به نیازه...
See Details -

رگولاتور آرگون صنعتی سنگین AT-15 می تواند گاز آرگون فشار بالا را از سیلندرها تا 25 مگاپاسکال به ط...
See Details -

تنظیم کننده دی اکسید کربن با فشار بالا JTR-01 دستگاهی است که برای کاربردهایی طراحی شده است که نیا...
See Details -

تنظیم کننده گاز دی اکسید کربن با دقت بالا JTR-01A برای کاربردهای حرفه ای که نیاز به کنترل دقیق گا...
See Details -

کنترل کننده جریان دی اکسید کربن جوش JTR-02A به طور خاص برای عملیات جوشکاری طراحی شده است. این محص...
See Details -

تنظیم کننده دی اکسید کربن همه منظوره JTR-03 یک دستگاه تنظیم فشار است که برای طیف وسیعی از کاربرده...
See Details

- درباره ما
- مشخصات شرکت
- نمایشگاه کارخانه
- افتخار و گواهینامه ها
- محصولات
- تنظیم کننده فشار برای جوش و برش
- تنظیم کننده فشار آکواریوم
- تنظیم کننده فشار آبجو و نوشیدنی
- کاهنده فشار خط لوله
- اطلاعات تماس
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- کد QR موبایل

